郑州汉宇机电科技有限公司
联系人:韩经理
联系方式:13837103712
固话:0371-67543210
QQ:1619688700
邮箱:1619688700@qq.com
企业官网:http://www.hanyucnc.com/
公司地址:郑州市高新区科学大道89号
五轴水刀切割技术解析:从锥度补偿到复杂曲面加工
发布日期:2026-09-16 16:57:04 浏览人数:已有0 浏览
在航空航天、精密模具和高端石材加工领域,复杂曲面与倾斜孔位的切割一直是工艺难点。传统三轴水刀只能在平面上移动喷头,面对带角度的坡口或三维曲面时,往往需要多次装夹或后续人工修整。五轴水刀切割技术的出现,为解决这类加工难题提供了一条新路径。本文从技术原理、核心优势和应用场景三个方面介绍五轴水刀切割的基础知识。
一、什么是五轴水刀切割
水刀切割本身是一种冷态加工工艺,利用超高压水流(混入石榴砂等磨料后)对材料进行冲蚀分离。由于切割过程不产生热量,不会改变材料的物理化学性质,适用于金属、陶瓷、玻璃、石材、复合材料等多种材料。
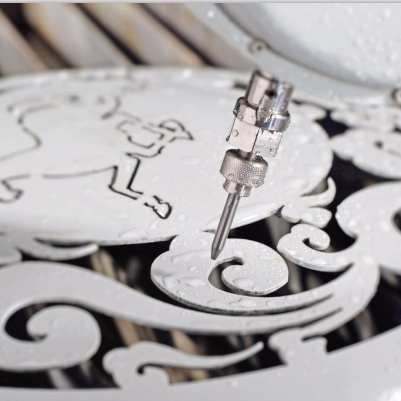
五轴水刀在传统三轴(X、Y、Z直线轴)基础上增加了两个旋转轴(通常为A轴和C轴),使切割头能够在空间中多角度倾斜和旋转。这一变化带来的直接效果是:切割头可以根据工件的几何特征自动调整姿态,实现坡口切割、曲面跟随和锥度补偿。
二、五轴水刀的核心优势
锥度补偿与垂直切割。 普通水刀切割厚板时,射流在穿透材料的过程中会自然形成微小的V形锥度——上切缝宽、下切缝窄。五轴系统通过在切割过程中连续调整喷嘴倾角,实时补偿这一锥度,使上下切缝趋于一致,获得垂直度更高的切割边缘。有设备配置将喷嘴倾斜范围设定在±9度左右,专门用于锥度补偿,使设备能够在较高切割速度下保持垂直边缘。
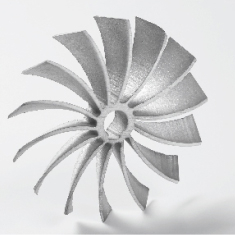
一次装夹完成复杂加工。 传统方式加工斜边或坡口,需要切割后再由人工打磨、铣削,工序多、一致性难保证。五轴水刀可在一次装夹中完成直边、斜边、坡口和圆弧边的连续加工,切割完成即成品,减少了二次加工环节。对于圆柱板拼花、螺旋叶切割等复杂形状,五轴联动能够实现转弯不停留、无圆点的连续轨迹。
加工精度的一致性。 五轴系统的精度依赖于数控软件对切割路径的动态补偿。成熟的五轴水刀配备智能切割模型,可根据材料类型、厚度自动计算锥度并调整刀具路径,减少了操作人员经验差异对加工结果的影响。部分设备的重复定位精度可达0.01mm级别。
三、主要应用场景
航空航天与复合材料加工。 碳纤维、碳陶等先进复合材料的大型曲面构件,传统加工方式容易产生分层或热损伤。五轴水刀切割的冷态特性使其适合这类材料的精密切割,已有500MPa压力级的大型曲面构件五轴联动水切割装备应用于航空碳纤维复合材料飞机蒙皮结构件的加工。
石材与建筑装饰。 石材拼花、弧形门套、异形背景墙等加工场景中,五轴水刀可实现带角度切割,解决切割面下半部分不平整影响拼装的问题,拼花件切割后可直接上胶拼装,减少了打磨环节。
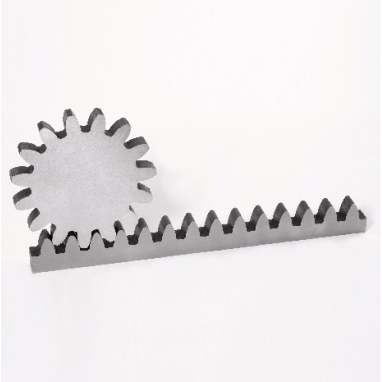
精密模具与异形零件。 对于需要坡口、倒角或三维曲面的金属零件,五轴水刀一次装夹即可完成多面加工,降低了多次定位带来的累积误差。
四、选型时的基本考量
在评估五轴水刀设备时,可关注以下几个方面:数控系统是否具备自动锥度补偿和三维路径生成能力;旋转轴的倾斜角度范围是否满足坡口和曲面加工需求;设备的重复定位精度是否与加工要求匹配;以及易损件(如混合管、喷嘴)的更换周期和维护便利性。
结语
五轴水刀切割的核心价值,在于将水刀冷态加工的材料适应性与多轴联动的空间灵活性相结合。从锥度补偿到复杂曲面一次成型,这项技术正在为越来越多对精度和材料完整性有要求的加工场景提供可行方案。了解其基本原理和能力边界,有助于在实际选型中做出更合理的判断。